Control de producción
Andon: qué es y cómo funciona un sistema andon digital
Qué es el andon, cómo funciona un sistema andon en producción lean y qué cambia con el andon digital: avisos, tiempos de respuesta y registro de paradas.
· Mesindar
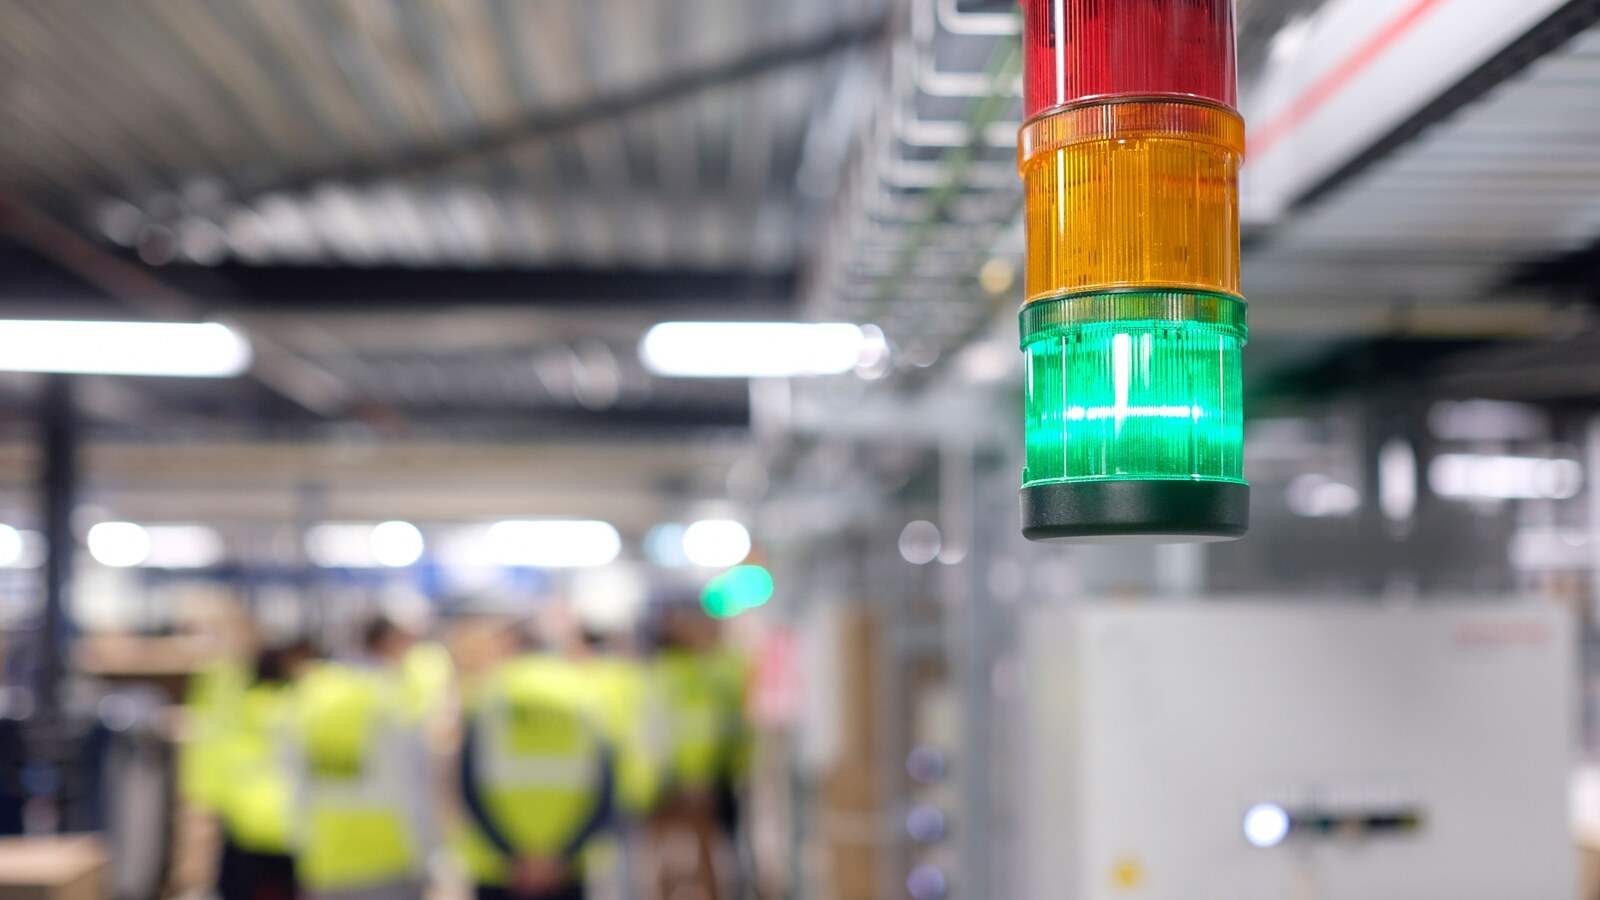
El andon es un sistema de aviso visual y sonoro que permite a un operario o a una máquina señalar un problema en la línea en el momento en que ocurre: una avería, una falta de material, una duda de calidad. La señal llama a quien tiene que resolverlo y deja claro, a la vista de todos, qué puesto necesita ayuda.
La palabra viene del japonés y designa un farol o lámpara de papel. En la fábrica se asocia al sistema de producción de Toyota y a la filosofía lean, donde parar para resolver un problema a tiempo se considera mejor que seguir fabricando con él.
Hoy conviven dos formas: el andon de luces, con balizas y pulsadores, y el andon digital, que también registra cada aviso con su hora, su causa y su tiempo de respuesta. Entre uno y otro cambia algo más que la tecnología: con el digital, cada aviso deja un dato con el que mejorar.
Qué es el andon en lean: jidoka y parar a tiempo
El andon es una pieza del jidoka, uno de los dos pilares del sistema de producción de Toyota junto al justo a tiempo (just in time). Jidoka se suele traducir como autonomatización: la máquina o la persona detecta una anomalía y detiene el proceso antes de fabricar más piezas defectuosas. El andon es el medio para que esa detención no pase desapercibida.
La idea de fondo resulta incómoda para muchas plantas: se prefiere parar un momento y resolver antes que dejar correr un defecto hasta el final de la línea. En algunas cadenas de montaje, el operario tira de una cuerda (la cuerda andon) y, si nadie resuelve el problema dentro del tiempo del puesto, la línea se detiene. En otras, el aviso solo llama al jefe de equipo sin parar nada. Qué provoca cada señal lo decide cada planta.
Sin una respuesta rápida detrás, el andon pierde el sentido. Una luz roja que nadie atiende enseña al operario que avisar no sirve de nada, y en pocas semanas deja de hacerlo.
Cómo funciona un sistema andon en producción
Un sistema andon tiene tres partes: quién avisa, cómo se ve el aviso y quién responde.
- El disparo. Puede ser manual (un pulsador, una cuerda, una pantalla táctil en el puesto) o automático, cuando la propia máquina se detiene o un sensor detecta una condición anómala.
- La señal. Balizas o torres de luces sobre la máquina, un panel general visible desde toda la nave, una señal acústica. Cada color o cada zona del panel indica un tipo de problema.
- La respuesta. Una persona o un equipo con la responsabilidad de acudir: el jefe de equipo, mantenimiento, calidad o logística interna.
Los colores más habituales siguen una convención extendida, aunque no universal:
| Color | Significado habitual |
|---|---|
| Verde | La máquina o el puesto funciona con normalidad |
| Amarillo o ámbar | Se pide ayuda o hay un aviso, pero la producción sigue |
| Rojo | Parada: el puesto o la máquina está detenido |
| Azul o blanco | Llamadas concretas, como falta de material o consulta de calidad |
Cada planta adapta la tabla a su proceso. Lo importante es que todo el mundo lea los colores igual y que cada tipo de llamada tenga un destinatario claro.
La diferencia entre el disparo manual y el automático pesa más de lo que parece. El manual depende de que el operario avise, y sirve para lo que la máquina no sabe: una duda de calidad, una pieza que no encaja, material que se acaba. El automático no depende de nadie, pero solo detecta lo que la máquina puede señalar, como una parada o una alarma del controlador. En líneas con máquinas conectadas lo habitual es combinar los dos: la parada se detecta sola y el operario aporta la causa.
Andon digital: qué cambia respecto a las luces
El andon de luces avisa, pero no recuerda. Cuando la baliza se apaga, no queda constancia de cuánto tiempo estuvo encendida, quién acudió ni cuántas veces pasó lo mismo esa semana. El andon digital mantiene la señal visible en planta y añade el registro.
| Andon de luces | Andon digital | |
|---|---|---|
| Aviso | Baliza, panel, sonido | Lo mismo, más pantallas, móvil o reloj del responsable |
| A quién llega | A quien esté mirando | A la persona o al equipo asignado a ese tipo de llamada |
| Escalado | De palabra | Automático si no hay respuesta en el tiempo fijado |
| Registro | Ninguno, o un parte a mano | Hora de aviso, de llegada y de resolución, con su causa |
| Análisis | Memoria del turno | Histórico por máquina, turno, causa y tipo de llamada |
El paso a digital no cambia la cultura de la planta. Si no está claro quién responde a cada llamada, un andon digital solo registra con precisión que nadie responde. Por eso los proyectos suelen empezar por definir los tipos de llamada, los responsables y los tiempos de escalado, y solo después elegir la tecnología.
Qué datos deja un andon digital y cómo usarlos
Cada llamada registrada genera tres tiempos que antes no se veían:
- Tiempo de reacción: desde el aviso hasta que llega alguien al puesto.
- Tiempo de resolución: desde que llega hasta que el puesto vuelve a funcionar.
- Tiempo total de la incidencia: la suma de los dos.
Con esos datos se puede saber si una línea pierde más tiempo esperando a mantenimiento que reparando, qué tipo de llamada se repite más en el turno de noche o qué puesto pide material una y otra vez porque el abastecimiento no está bien dimensionado. El pareto de llamadas por causa cumple el mismo papel que el pareto de paradas: señala qué atacar primero.
La relación con el OEE es directa. Las paradas que genera o registra el andon restan disponibilidad, y las incidencias de calidad afectan al factor calidad. El artículo sobre qué es el OEE explica ese cálculo con un ejemplo resuelto. Muchas plantas que empiezan por el andon digital acaban midiendo el OEE con los mismos datos, a través de un sistema OEE.
Andon digital dentro de un sistema MES
Un andon digital puede funcionar solo, como una aplicación de avisos. También puede formar parte de un sistema MES (Manufacturing Execution System), el software que gestiona y registra la producción en planta. La diferencia está en el contexto de cada llamada.
Integrado en el MES, el aviso ya sabe qué orden de fabricación estaba en marcha, qué referencia, qué lote de material y qué operario. Una llamada de calidad queda ligada al lote afectado, y una parada detectada por la señal de la máquina abre la incidencia sin que nadie pulse nada. El operario solo confirma la causa.
Esa integración tiene sentido cuando el andon forma parte de un proyecto más amplio de control de producción en planta: órdenes, estados de máquina, paradas y microparadas en tiempo real. Si solo necesitas avisos y tiempos de respuesta en una línea, una solución independiente puede bastar para empezar. En la arquitectura de una fábrica, el andon integrado vive en el nivel 3, el del MES, entre las máquinas y el ERP. El artículo sobre los niveles ISA-95 explica esa estructura.
Antes de pedir una propuesta de andon digital conviene tener claro cuántos puestos y máquinas quieres cubrir, qué tipos de llamada existen hoy aunque sea de palabra, quién responde a cada uno y cuáles de tus máquinas pueden dar una señal de parada. Con esa lista, la empresa implantadora dimensiona el proyecto sin tener que adivinar.
Errores frecuentes al poner en marcha un andon
- Demasiados tipos de llamada. Veinte colores o categorías no se memorizan. Funciona mejor empezar con pocos tipos, bien definidos, y ampliar después.
- Llamadas sin responsable. Si el aviso de material no tiene dueño, lo atiende quien pasa por allí, o nadie.
- Usarlo para buscar culpables. Si tirar de la cuerda le trae preguntas incómodas al operario, dejará de hacerlo. El andon funciona cuando avisar se agradece.
- Pantallas que nadie mira. Un panel en un rincón de la nave no llama a nadie. El aviso tiene que llegar a la persona que debe responder.
- Alarmas continuas. Una baliza que suena todo el turno por problemas menores acaba ignorada. Separa lo que para la línea de lo que puede esperar.
- No revisar los datos. El registro solo sirve si alguien lo mira en la reunión diaria o semanal y decide qué atacar.
Un andon bien planteado es una conversación rápida entre el puesto y quien puede ayudar. La tecnología hace que esa conversación llegue a la persona correcta y deje rastro; la disciplina de responder la pone la planta.
Preguntas frecuentes
¿Qué significa andon?
Andon es una palabra japonesa que designa un farol o lámpara de papel. En fábrica da nombre al sistema de avisos visuales que indica qué puesto o máquina tiene un problema. Se asocia al sistema de producción de Toyota y a la filosofía lean.
¿Qué colores tiene un sistema andon?
La convención más extendida usa verde para el funcionamiento normal, amarillo o ámbar para pedir ayuda y rojo para la parada. Muchas plantas añaden otros colores para llamadas concretas, como la falta de material. No hay un código universal: cada planta fija el suyo.
¿Qué diferencia hay entre andon y kanban?
Las dos son herramientas lean, pero con fines distintos. El kanban regula el flujo de material y la reposición entre procesos. El andon avisa de un problema en el momento en que ocurre para que alguien lo resuelva.
¿Hace falta un sistema MES para tener andon digital?
No. Existen soluciones de andon digital independientes que gestionan avisos y tiempos de respuesta. Integrado en un sistema MES, cada llamada queda ligada a la orden, la máquina y el lote, y las paradas de máquina pueden abrir la incidencia de forma automática.